简介:定制的 120°C 低温固化环氧粉末涂料,能够为厚壁钢件、储能柜和热敏金属部件降低基材峰值温度与烘箱能耗负荷。
储能柜、厚壁钢件与热敏金属制品厂商的工艺工程师常常会遇到同一个节点:标准 200°C 固化在薄板件上没有问题,但在重型焊接件和大型柜体上却变得缓慢、昂贵甚至有风险。厚壁钢件吸热不均;储能柜则往往集成了不同厚度的板料、加强筋、嵌件,有时还含有热敏五金件。真正实际的问题是:定制 120°C 固化在什么情况下值得一试,以及打样之前需要确认什么。答案要从基材温度说起,再依次谈到膜厚、涂装方式,以及接近量产条件的试验。
120°C 低温固化环氧粉末涂料何时适用于厚壁钢件
当基材温度成为瓶颈时,120°C 低温固化环氧粉末涂料才有意义。烘箱空气可以很快升到 200°C,但厚壁钢件的中心、法兰或焊缝处要达到同一温度却需要长得多的时间。只有当金属本体真正进入所需的固化窗口,粉末才能正确固化。VeriCoating EP0S-320024 是一款纯环氧粉末涂料,公开的标准固化条件为基材温度 200°C × 10 分钟,并可定制为最低 120°C 固化。120°C 固化属于按需生产的定制配方。更低的峰值温度可以缩短升温时间、保护热敏区域,或降低重型工件的烘箱能耗需求。
1. 厚壁钢件为何需要控制更低的基材峰值温度
厚壁钢件热容大。一块 10 mm 钢板、厚重支架或密集焊接件,在中心达到与烘箱空气相同温度之前要吸收大量热量。如果表面已经固化而中心仍在升温,工件可能在烘箱里停留过久,生产线也难以维持稳定的固化窗口。把基材峰值温度从 200°C 降到 120°C,就改变了这个等式。工件不再需要吸收那么多热量,升温时间可以更短,工件内部的温度梯度也可以更平缓。对于有机加工面、螺纹嵌件或预装组件、不宜承受高温的零件,更低的峰值温度是实实在在的优势。不过 120°C 对应的具体保温时间仍需工程确认后才能打样,因为厚件与不同炉型的表现并不相同。
2. 储能柜生产线如何降低烘箱能耗负荷
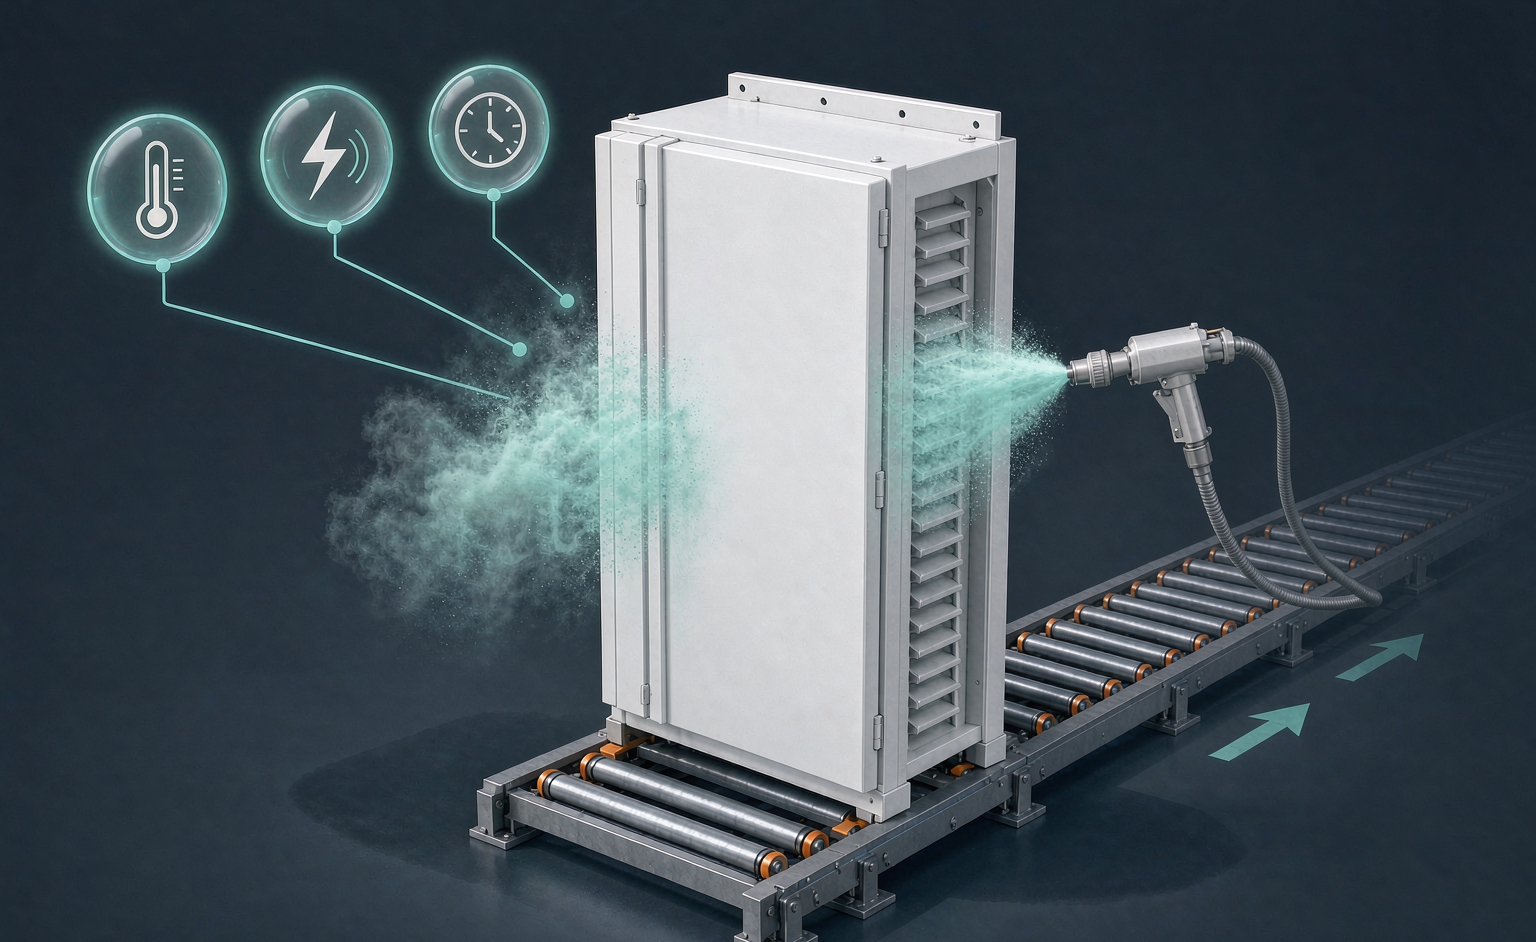
储能柜生产通常涉及大型箱体、加强筋、安装板与内部支撑件。这些零件的厚度未必像重型焊接件那样厚,但它们的总重量和表面积依然会从烘箱里带走大量热量。在 200°C 条件下,每个循环都要花能量去加热钢材、挂具和烘箱本身。定制 120°C 固化通过降低目标基材温度来降低这部分负荷。它也可能缩短升温段,这在烘箱成为瓶颈、或者产线需要频繁切换多色生产时尤其有帮助。收益大小取决于工件重量、挂具装载量、烘箱热回收能力以及确认后的固化制度。请对工件本身做温度曲线记录,而不只是看烘箱显示值,然后在真实生产条件下把 120°C 定制配方与标准 200°C 固化做对比。
膜厚与涂装方式如何影响储能柜涂装
VeriCoating EP0S-320024 支持 60–500 μm 的膜厚范围,为工艺工程师在边缘覆盖、防腐屏障和表面成膜方面留出设计空间。在储能柜上,较厚的膜层可以改善锐边与焊缝处的覆盖。厚度只是其中一个因素;涂装方式决定了粉末沉积是否均匀、能否到达凹陷部位,以及边缘与平板面的成膜量差异。支持手工或自动静电喷涂;流化床浸涂需事先协商同意,摩擦带电喷涂同样需要提前约定。高膜厚能否实现取决于涂装方式与工件几何形状,因此同一款粉末在平板门板上与在存在搭接面的复杂框架上表现可能完全不同。涂装方案要与柜体的功能相匹配。室内纯环氧层可以提供耐化学性和屏障保护,而户外或高可视表面则需要配套的罩面漆体系;如果柜体两种环境都会遇到,底漆与面漆必须协同工作。涂装方式也会影响节拍。自动静电喷涂适合大批量平板件和简单型面;手工喷涂让操作者在凹陷处和遮蔽区域周围有更大的控制空间;流化床浸涂可在预热件上形成高膜厚,但需要匹配的零件设计与已确认的工艺。静电粉末涂装的安全规范——包括接地、通风与粉尘控制——同样属于产线设计的一部分。请选择烘箱、输送线和工件几何形状都能稳定支撑的膜厚与涂装方式。
如何从低温固化询价推进到样品测试
评估一款 120°C 低温固化环氧粉末涂料最快的方式,是把它当作一个工艺项目,而不仅仅是一笔材料采购。先从工件数据入手:材质、钢板厚度、整体重量、几何形状、允许的最高基材温度、烘箱类型、输送速度、目标膜厚、涂装方式、颜色与表面效果。如果工件含有热敏元件,务必注明其温度上限。把这些信息提供给粉末涂料制造商;如果通过粉末涂料供应商采购,同样要在询价中附上这些数据。然后请工程部门评审 120°C 的固化制度。VeriCoating EP0S-320024 可定制为最低 120°C 固化,但 120°C 对应的具体保温时间在打样前值得由工程确认。标准 200°C × 10 分钟的固化数据提供了一个有用的基准:它说明涂层通常需要什么,而定制配方正是针对具体工件与炉况开发的。样品测试应尽可能复现生产线条件:使用相同的基材、前处理、涂装方式和膜厚范围;基材温度要测在工件上,而不只是测烘箱空气。固化后检查外观、附着力、耐冲击性、硬度,以及边缘与凹陷部位的覆盖情况。EP0S-320024 在单层 C2–C4 条件下提供 GT0 附着力、50 kg·cm 耐冲击性、≥H 铅笔硬度以及 1000 小时中性盐雾性能。这些基准值有助于把试板与现有涂层做对比。如果试验效果良好,下一步就是小批量生产。批量订单 MOQ 为 100 公斤,常规批次 1–7 个工作日发货,包装为 20 公斤或 25 公斤。样品以材料形式免费提供,72 小时内安排发货,国际运费按 EXW 条款由买方承担。下单前,请确认最终固化制度、包装、交期以及运费责任方。
结论
当厚壁钢件、储能柜或热敏元件让 200°C 固化变得缓慢、昂贵或存在风险时,定制 120°C 低温固化环氧粉末涂料就值得评估。决策应当跟着工件走:基材重量、几何形状、炉内表现、膜厚和涂装方式。VeriCoating EP0S-320024 以标准 200°C × 10 分钟固化提供清晰的基准,并可按需提供 120°C 定制选项,支持 60–500 μm 膜厚、手工或自动静电喷涂,以及经协商同意后的流化床浸涂。要推进下一步,请把零件图、烘箱温度曲线、目标膜厚和涂装方式发给技术对接人;确认 120°C 保温时间,索取样品,并在接近量产条件下完成测试,再决定是否投入 100 公斤的批量。
常见问题
问:120°C 低温固化环氧粉末涂料是常规库存产品还是定制配方?
答:属于定制配方。VeriCoating EP0S-320024 公开的标准固化条件为基材温度 200°C × 10 分钟,可定制为最低 120°C 固化。120°C 对应的具体保温时间在打样前值得由工程确认,因为它取决于工件、炉型和膜厚。
问:低温固化环氧粉末涂料可以用于储能柜和厚壁钢件吗?
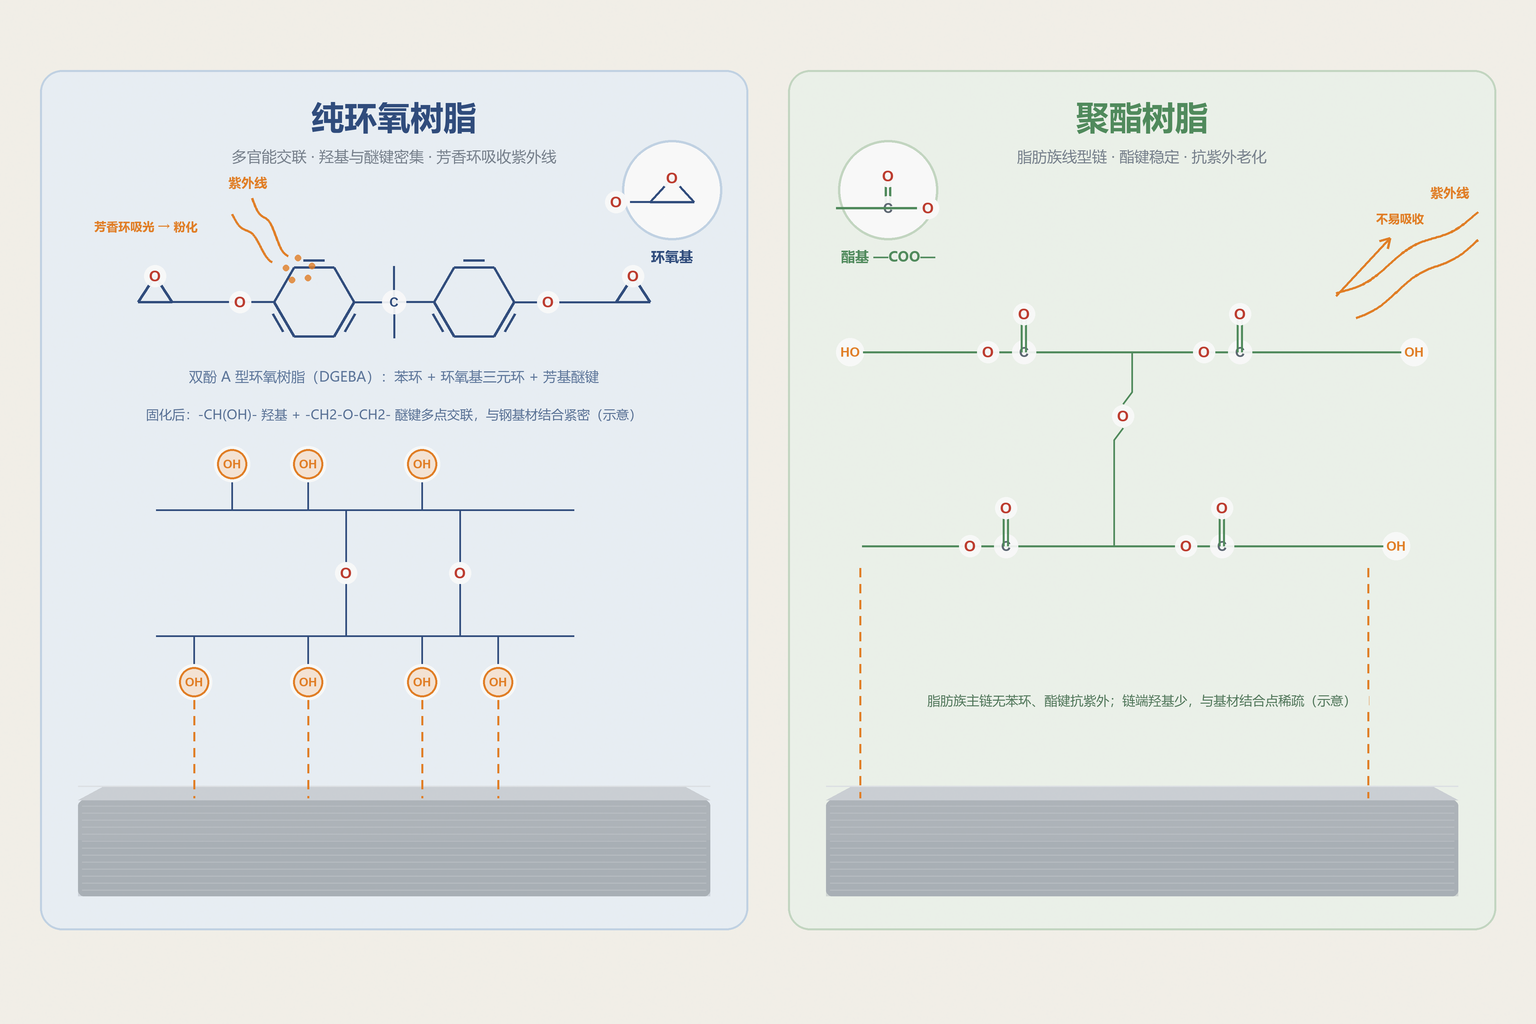
答:当更低的基材峰值温度对厚截面、大型柜体或热敏元件有帮助时,它是合适的方案。它支持 60–500 μm 膜厚、手工或自动静电喷涂,以及经协商同意后的流化床浸涂。用于户外暴露时,应把纯环氧层作为配套涂装体系的一部分使用,而不是单独作为最终涂层。
问:索取 120°C 环氧粉末样品之前,我应该确认哪些信息?
答:请确认钢板厚度与工件几何形状、允许的最高基材温度、烘箱类型与装载方式、目标膜厚、涂装方式、颜色以及预期订购数量。同时与工程部门确认 120°C 保温时间,确认批量订单 100 公斤 MOQ、常规批次 1–7 个工作日的交期,并确认样品以材料形式免费提供、国际运费按 EXW 条款由买方承担。