
Esta aplicación abarca perfiles arquitectónicos extruidos, marcos y guías. Para el uso prolongado en exteriores se requieren resistencia a la intemperie, retención del color, adherencia y protección anticorrosiva.
Para recubrir perfiles y extrusiones de aluminio con pintura en polvo, especifique el entorno de instalación y los requisitos de color y brillo entre lotes. Antes de aprobar el acabado, compruebe el pretratamiento, la cobertura de los bordes y el curado en secciones representativas.
Sistemas de recubrimiento y notas de aplicación
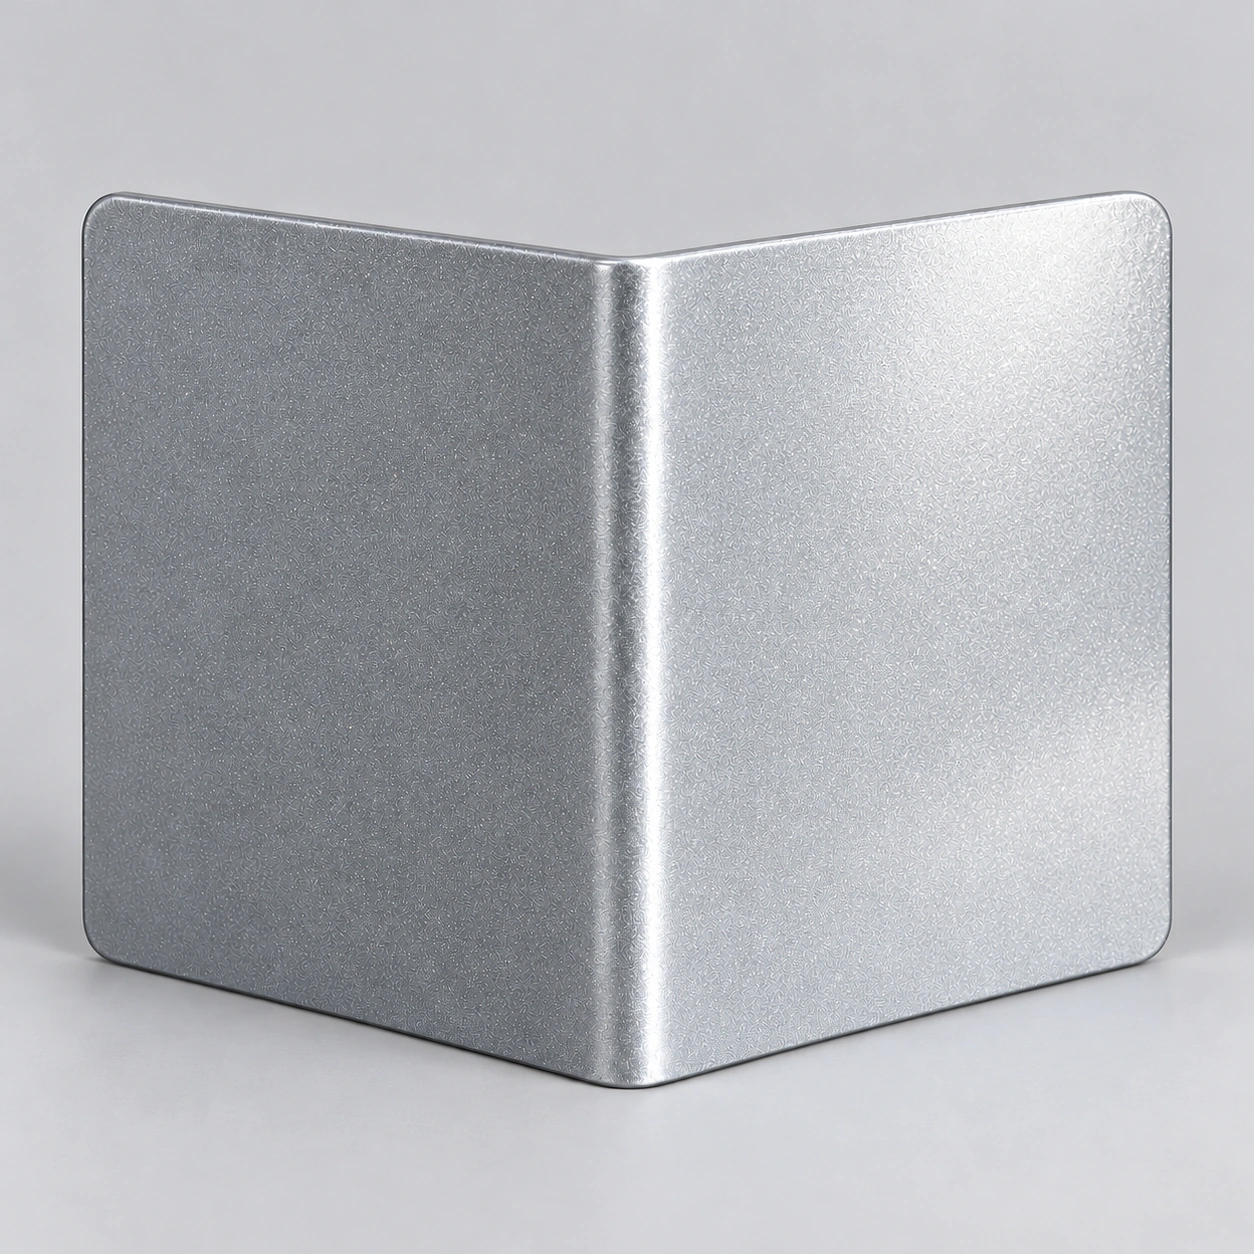
VeriCoating ofrece pinturas en polvo de poliéster HAA de alta resistencia a la intemperie en acabados lisos y texturizados, y pinturas de poliéster TGIC de resistencia estándar y alta, también lisas y texturizadas. Presentan adherencia Gt0–1 y retención de brillo de al menos 50% tras la exposición a arco de xenón, y cumplen los requisitos aplicables de Qualicoat. Las formulaciones TGIC tienen una ventaja de costo frente a las HAA.
Notas de aplicación: Pretrate el aluminio por cromatizado y controle estrictamente la limpieza superficial y la diferencia de color entre lotes. Se recomienda un espesor de película de 60–120 μm.
Productos relacionados
Problemas habituales al recubrir perfiles de aluminio con pintura en polvo
Desportillado del recubrimiento durante el corte y el mecanizado
Al aserrar, punzonar o fresar perfiles de aluminio, el recubrimiento puede desportillarse, levantarse o dejar el metal expuesto en algunos puntos. Entre las causas comunes están la baja tenacidad, el espesor excesivo, el sobrecurado, las herramientas sin filo y un avance excesivo que transmite el impacto directamente al recubrimiento.
Recomendaciones de formulación
- Seleccione un poliéster flexible que equilibre la densidad de reticulación, la dureza y la resistencia al doblado.
- Evite el exceso de cargas que aumenten la fragilidad y un espesor excesivo. Valide por separado la resistencia al mecanizado de los acabados de bajo brillo y texturizados.
Recomendaciones de proceso
- Verifique la temperatura real de la pieza y evite el sobrecurado, que vuelve frágil el recubrimiento.
- Use herramientas afiladas y sujeción firme. Optimice la geometría de los dientes de la sierra, la velocidad de giro y el avance.
- Deje enfriar por completo el perfil. Si hace falta, apoye el lado posterior del corte y haga una prueba antes de mecanizar el lote.
Qué verificar
- Proporción de bordes con desportillado
- Doblado y embutición
- Espesor de película e intervalo de curado
- Comparación de parámetros de mecanizado
Baja adherencia por pretratamiento insuficiente
El acabado puede verse bien al principio y desprenderse en láminas tras el corte en cuadrícula, un impacto, la exposición a calor húmedo o durante el servicio. Las causas habituales incluyen desengrase incompleto, eliminación deficiente de óxidos, capas de conversión discontinuas, enjuagues contaminados y recontaminación por demoras antes de pintar.
Recomendaciones de formulación
- Use un poliéster con adherencia estable al aluminio y un intervalo de curado compatible con el horno del cliente.
- Una formulación que favorezca la adherencia puede reducir la variación, pero no reemplaza el pretratamiento ni compensa una capa de conversión defectuosa.
Recomendaciones de proceso
- Controle la concentración, la temperatura y la conductividad durante el desengrase, el ataque químico, el tratamiento de conversión y los enjuagues.
- Evite la contaminación por sudor o aceite y la exposición prolongada al ambiente. Aplique la pintura poco después del pretratamiento.
- Verifique el curado a partir de la temperatura real de la pieza para descartar una pérdida de adherencia por curado insuficiente.
Qué verificar
- Adherencia por corte en cuadrícula
- Adherencia tras agua hirviendo o calor húmedo
- Integridad de la capa de conversión
- Registros de los baños de pretratamiento
Levantamiento de la película protectora o residuos de adhesivo
La película protectora puede levantarse, desprenderse en el transporte o dejar residuos de adhesivo, marcas de presión y variaciones de brillo al retirarla. Influyen la energía superficial y la rugosidad del recubrimiento, la migración de aditivos, la temperatura de aplicación, el tipo de adhesivo y el tiempo de contacto.
Recomendaciones de formulación
- Controle la migración de agentes de nivelación, ceras y componentes mateantes para mantener una energía superficial predecible.
- Verifique la compatibilidad de la película por separado para acabados de alto y bajo brillo, texturizados y metálicos, en lugar de usar un solo adhesivo para todos.
Recomendaciones de proceso
- Aplique la película solo sobre el recubrimiento frío y limpio. Controle la presión de laminación y la temperatura ambiente.
- Ensaye el envejecimiento a temperaturas altas y bajas durante los plazos reales de almacenamiento y transporte. Respete la vida útil de la película.
- Antes de producir, mida la fuerza de pelado y compruebe los residuos de adhesivo con el color, el brillo y el espesor definitivos.
Qué verificar
- Fuerza de pelado inicial y tras el envejecimiento
- Residuos de adhesivo y marcas de presión
- Variación del brillo
- Compatibilidad de la película protectora
¿Todavía tiene dudas?
Indíquenos el sustrato, el pretratamiento, la curva de curado y los requisitos de desempeño para recibir recomendaciones de producto.
Hable con un técnico →