
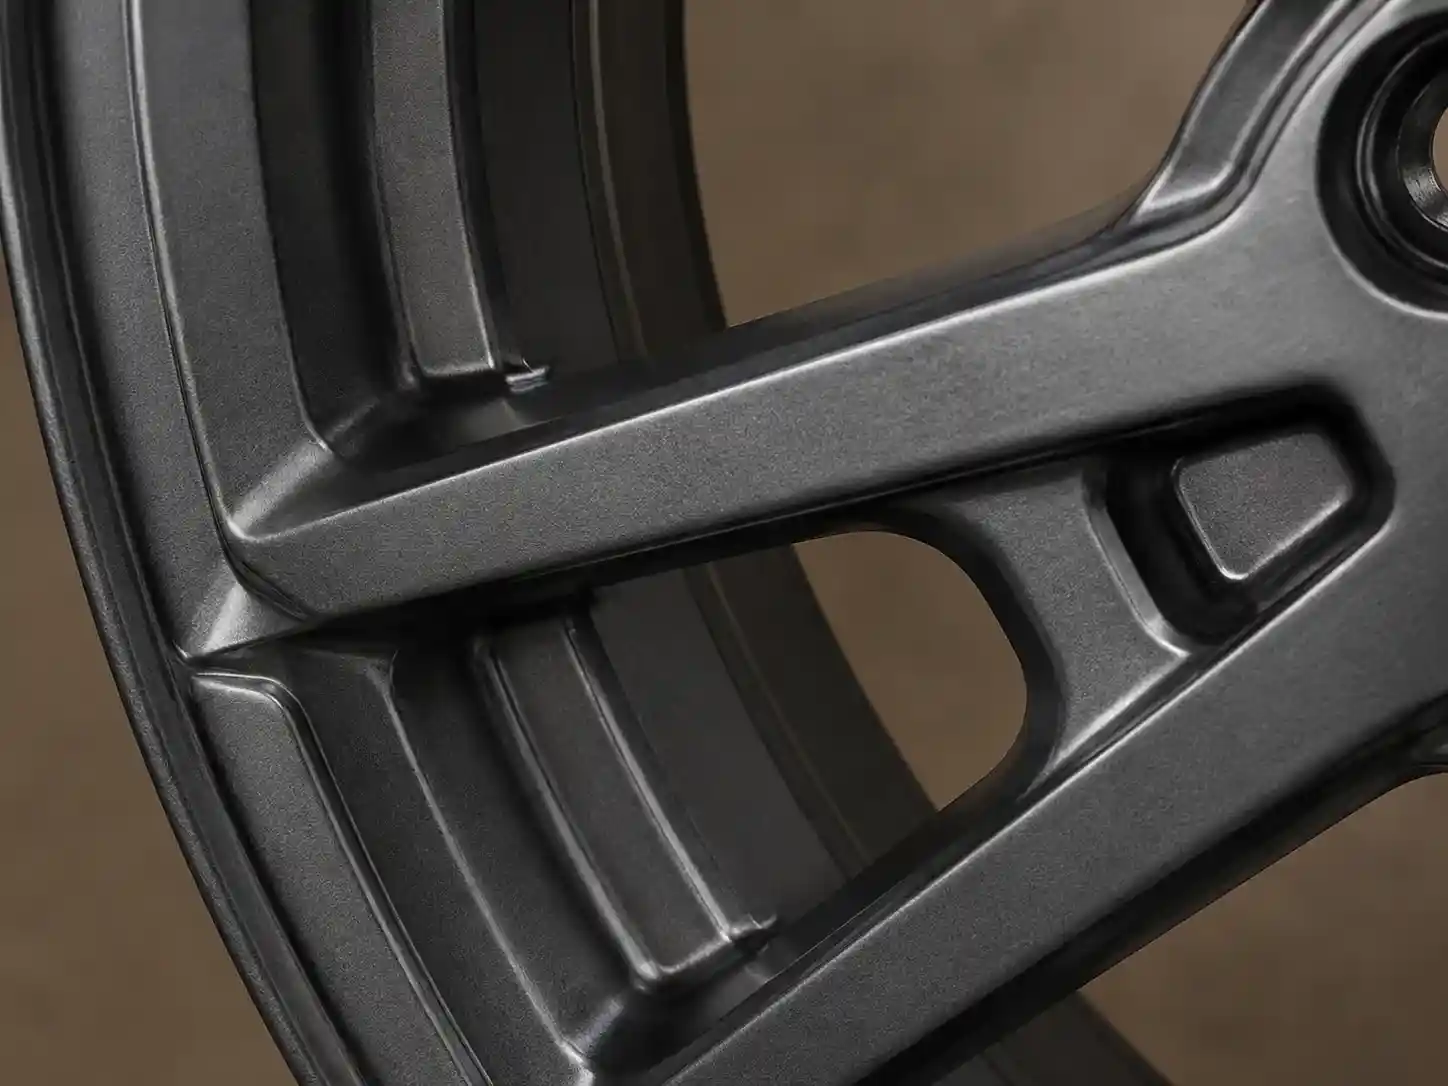
Estos recubrimientos se desarrollan para aislamiento eléctrico, protección anticorrosiva de servicio severo e imprimación de rines. Seleccione el producto según el sustrato, la estructura del recubrimiento, el proceso y las condiciones de servicio.
El epóxico aislante se usa en baterías de tracción, refrigeración de sistemas de almacenamiento, motores y equipos eléctricos. Se evalúa la tensión soportada, la resistencia de aislamiento, el envejecimiento por humedad, los ciclos térmicos y el desempeño eléctrico después de la exposición corrosiva. Los recubrimientos anticorrosivos se usan en estructuras de acero, tuberías, instalaciones marinas, gabinetes de almacenamiento y maquinaria de construcción. Para sistemas C4–C5 importan la adherencia, el alto espesor, la cobertura de bordes y la compatibilidad entre capas. Los imprimantes para rines de aleación aportan relleno, nivelación, adherencia y compatibilidad con capas de color y transparentes.
Confirme la función, el sustrato, el entorno, la estructura de capas y la norma de ensayo. Valide los objetivos de desempeño, los parámetros de aplicación y la compatibilidad del sistema para cada proyecto.
Incluye tres grupos.
EP1S es un epóxico aislante para baterías de tracción, motores y equipos eléctricos.
EP4S es un epóxico puro de alta protección para estructuras de acero, tuberías y equipos de almacenamiento.
HY0S_Wheel es un imprimante híbrido epóxico-poliéster liso para rines, con capacidad de relleno y compatibilidad con las capas posteriores.
Forma una base estable entre la aleación de aluminio y la capa de color o transparente.
Aporta adherencia y protección anticorrosiva básica, disimula defectos menores de fundición mediante nivelación y relleno, mejora el depósito en orificios y huecos y facilita la compatibilidad entre capas.
Valide la corrosión, los impactos y los ciclos térmicos en el sistema completo.
Verifique la adherencia entre capas y la compatibilidad de materiales y curado.
Una incompatibilidad puede causar desprendimiento, cráteres o brillo irregular.
En laboratorio, mida el ángulo de contacto para verificar una energía superficial de 38–48 mN/m.
Use corte en cuadrícula (≥4B), corte en X y tracción.
Ensaye el intervalo de repintado entre 0 y 72 h y la exposición puntual a solvente.
En la simulación, mantenga la diferencia térmica del curado dentro de ±10 °C y combine 60–80 µm de imprimante con 40–60 µm de transparente.
Realice 50–100 ciclos de −40 a 150 °C.
En planta, compruebe con corte en cuadrícula y cinta 3M, percusión como evaluación preliminar y doblado a 180°.
Ajuste el curado o trate la superficie si hay sobrecurado, mejore la limpieza si hay contaminación, ajuste el horno ante incompatibilidad de ciclos y use combinaciones validadas.
Registre la compatibilidad desde la selección hasta la producción en serie.
Por sí solo, protege mediante adherencia, alto espesor y efecto barrera.
Puede emplearse donde la apariencia exterior a largo plazo no sea prioritaria.
Como imprimante, aporta adherencia, cobertura de bordes y barrera anticorrosiva, mientras el poliéster aporta apariencia y resistencia a la intemperie.
La ficha indica C2–C4 para una sola capa epóxica tras 1000 h de niebla salina neutra ISO 9227.
El sistema completo puede alcanzar C4–C5 según ISO 12944-6.
En ambientes severos o exteriores prolongados, diseñe las dos capas según la categoría ambiental.
Tras 1000 h a 85 °C y 85% de humedad relativa, no mostró decoloración visible, ampollas ni desprendimientos y mantuvo la tensión soportada requerida.
También la mantuvo tras 500 choques térmicos de −40 a 85 °C.
El intervalo de 60–500 µm puede obtenerse por inmersión en lecho fluidizado o varias pasadas.
Un mayor espesor puede mejorar el aislamiento y la cobertura de bordes, pero el exceso puede causar defectos internos, curado desigual o tensiones.
Defina el espesor según la tensión de servicio, el diseño, el aislamiento y el proceso.
Para capas gruesas, se recomiendan varias pasadas y verificación del desempeño.
Empiece con paneles de laboratorio y revise apariencia tras repintar, adherencia, solventes y ciclos térmicos.
Verifique que no haya cráteres, ampollas ni desprendimientos.
Luego haga una prueba de producción y confirme la estabilidad de la aplicación, el espesor y el curado.
Con HY0S_Wheel, preste atención a la unión con las capas de color y transparentes en el sistema completo.