
يشمل هذا الاستخدام القطاعات المعمارية المبثوقة والإطارات وأدلة الانزلاق. ويتطلب الاستخدام الخارجي الطويل مقاومة العوامل الجوية وثبات اللون والالتصاق ومقاومة التآكل.
عند اختيار طلاء بودرة لمقاطع الألمنيوم المبثوقة، حدّد بيئة التركيب ومتطلبات اللون واللمعان بين دفعات الإنتاج. وقبل اعتماد التشطيب، تحقّق من المعالجة المسبقة وتغطية الحواف والتصلّد على مقاطع ممثّلة.
أنظمة الطلاء وإرشادات التطبيق
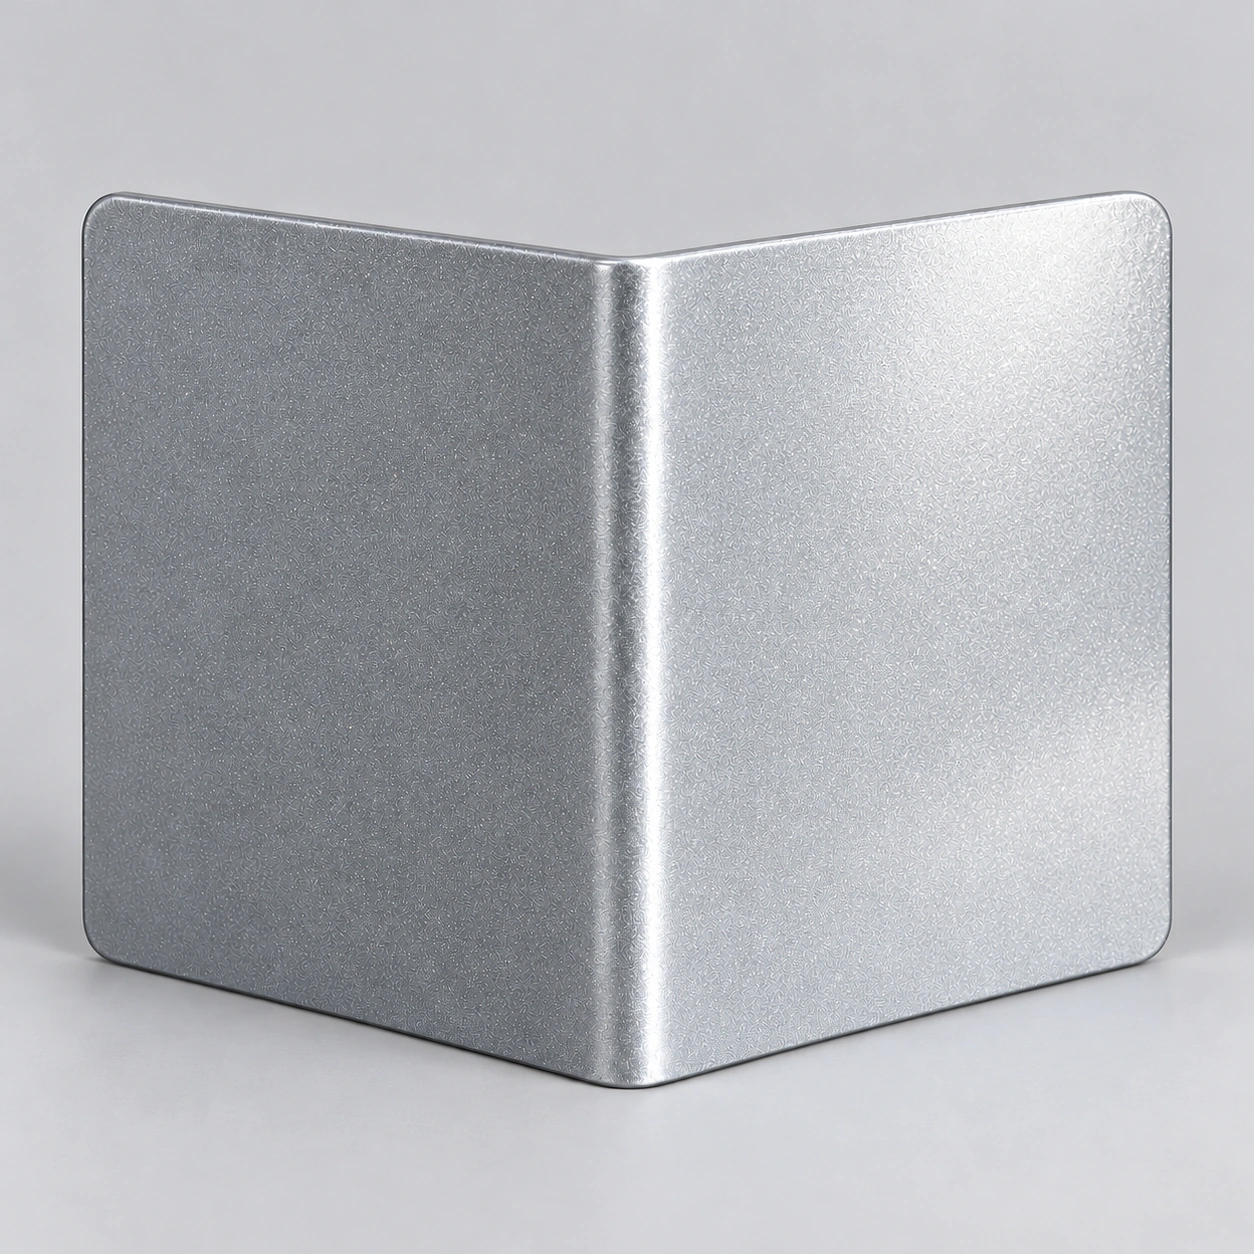
توفر VeriCoating دهانات بودرة من بوليستر HAA عالي المقاومة للعوامل الجوية بتشطيبات ملساء وذات ملمس بارز، ودهانات من بوليستر TGIC بمقاومة قياسية أو عالية وتشطيبات ملساء وذات ملمس بارز. تحقق هذه الدهانات التصاقًا بدرجة Gt0–1 واحتفاظًا باللمعان بنسبة لا تقل عن 50% بعد التعرض لقوس الزينون، وتلبي متطلبات Qualicoat المنطبقة. وتتميز درجات TGIC بميزة في التكلفة مقارنة بدرجات HAA.
إرشادات التطبيق: يجب معالجة الألومنيوم مسبقًا بالكرومات، مع ضبط نظافة السطح وفروق اللون بين الدفعات بدقة. وسماكة طبقة الطلاء الموصى بها 60–120 μm.
منتجات ذات صلة
المشكلات الشائعة عند طلاء مقاطع الألمنيوم بالبودرة
تكسّر الطلاء أثناء القطع والتشغيل الميكانيكي
بعد نشر مقاطع الألمنيوم أو تخريمها أو تفريزها، قد يتكسّر الطلاء عند حواف القطع أو ينفصل عنها ويكشف المعدن موضعياً. ومن الأسباب الشائعة ضعف متانة الطلاء وزيادة سماكته وفرط التصلّد، أو استخدام أدوات غير حادّة أو سرعة تغذية مفرطة تنقل صدمة القطع إلى الطلاء.
توصيات لتركيبة الطلاء
- اختر تركيبة بوليستر مرنة توازن بين كثافة التشابك والصلادة ومقاومة الانحناء.
- تجنّب الإفراط في سماكة الطبقة أو في استخدام مواد مالئة تزيد هشاشتها. اختبر قابلية التشغيل لكل من الطلاء منخفض اللمعان والطلاء ذي الملمس البارز على حدة.
توصيات للعملية
- تحقّق من درجة الحرارة الفعلية للقطعة وتجنّب التسخين المفرط الذي يزيد هشاشة الطلاء.
- استخدم أدوات حادّة وتثبيتاً محكماً، واضبط شكل أسنان المنشار وسرعة دورانه وسرعة التغذية.
- اترك المقطع يبرد تماماً قبل التشغيل. وعند الحاجة، ادعم القطعة خلف موضع القطع ونفّذ تجربة محدودة أولاً.
نقاط التحقّق
- نسبة حواف القطع المتكسّرة
- الانحناء واختبار السحب الكأسي
- سماكة الطبقة ونطاق التصلّد
- مقارنة معلمات التشغيل
ضعف الالتصاق بسبب قصور المعالجة المسبقة
قد يبدو الطلاء جيداً في البداية، ثم ينفصل على هيئة رقائق بعد اختبار القطع الشبكي أو الصدم أو التعرّض للحرارة الرطبة أو أثناء الاستخدام. ومن الأسباب الشائعة عدم اكتمال إزالة الشحوم أو الأكاسيد، وعدم استمرارية طبقة التحويل، وتلوّث مياه الشطف أو إعادة تلوّث السطح بسبب تأخير الطلاء.
توصيات لتركيبة الطلاء
- استخدم تركيبة بوليستر ذات التصاق مستقر بالألمنيوم ونطاق تصلّد يتوافق مع ظروف فرن العميل.
- قد تقلّل التركيبة المعزّزة للالتصاق من تفاوت النتائج، لكنها لا تغني عن المعالجة المسبقة ولا تعوّض خللاً في طبقة التحويل.
توصيات للعملية
- اضبط التركيز ودرجة الحرارة والموصلية في مراحل إزالة الشحوم والحفر الكيميائي ومعالجة التحويل والشطف.
- امنع التلوّث بالعرق أو الزيت وتجنّب ترك السطح مكشوفاً مدة طويلة. طبّق الطلاء بعد المعالجة المسبقة بوقت قصير.
- تحقّق من التصلّد بناءً على درجة الحرارة الفعلية للقطعة لاستبعاد ضعف الالتصاق الناتج عن نقص التصلّد.
نقاط التحقّق
- الالتصاق باختبار القطع الشبكي
- الالتصاق بعد التعرّض للماء المغلي أو الحرارة الرطبة
- سلامة طبقة التحويل
- سجلات تشغيل أحواض المعالجة المسبقة
ارتفاع حواف غشاء الحماية أو بقاء آثار اللاصق
قد يرتفع غشاء الحماية موضعياً أو ينفصل أثناء النقل، أو يترك بعد نزعه بقايا لاصق أو آثار ضغط أو تفاوتاً في اللمعان. وتتأثر النتيجة بطاقة سطح الطلاء وخشونته وهجرة الإضافات ودرجة حرارة التطبيق ونوع اللاصق ومدة بقائه على السطح.
توصيات لتركيبة الطلاء
- اضبط هجرة عوامل التسوية والشموع ومكوّنات خفض اللمعان إلى السطح للحفاظ على طاقة سطحية قابلة للتوقّع.
- تحقّق من توافق الغشاء مع كل تشطيب على حدة، سواء أكان عالي اللمعان أم منخفضه أم ذا ملمس بارز أم بتأثير معدني.
توصيات للعملية
- ضع الغشاء بعد أن يبرد الطلاء تماماً ويُنظّف، واضبط ضغط التثبيت ودرجة الحرارة المحيطة.
- اختبر التقادم عند درجات حرارة مرتفعة ومنخفضة على مدى مدة التخزين والنقل الفعلية، ولا تتجاوز العمر التشغيلي للغشاء.
- قبل الإنتاج، اختبر قوة نزع الغشاء وبقايا اللاصق على عينة باللون واللمعان والسماكة النهائية.
نقاط التحقّق
- قوة النزع قبل التقادم وبعده
- بقايا اللاصق وآثار الضغط
- تغيّر اللمعان
- توافق غشاء الحماية
هل لديك أسئلة أخرى؟
أرسل إلينا معلومات عن مادة السطح ومعالجته المسبقة ومنحنى التصلّد ومتطلبات الأداء لتلقي توصيات بشأن المنتجات المناسبة.
تحدّث إلى فني →